El coste oculto del retrabajo en el mecanizado de componentes de gran tamaño
En el mecanizado de componentes de gran tamaño, el retrabajo generalmente implica volver a procesar una pieza después de que se haya completado total o parcialmente el mecanizado. Sin embargo, para los fabricantes, el costo del retrabajo no se limita al tiempo adicional de mecanizado requerido.
Cuando se detecta un problema en una pieza, el tiempo de máquina, la mano de obra, la sujeción de la pieza y el cronograma de producción ya invertidos en las operaciones previas pueden verse afectados. Esto puede ser especialmente significativo para componentes grandes con ciclos de mecanizado más largos, donde una sola operación de retrabajo puede afectar la planificación de los procesos posteriores.
Por lo tanto, reducir el riesgo de retrabajo no se trata simplemente de evitar una operación de mecanizado adicional, sino de prevenir que un problema localizado genere mayores interrupciones en todo el proceso de producción.
1. El retrabajo añade más que tiempo de mecanizado.
Cuando una pieza necesita ser reelaborada, el costo más evidente es el tiempo adicional de máquina necesario para procesarla nuevamente. Sin embargo, en la producción real, la reelaboración suele implicar varios pasos adicionales.
Lo primero es volver a comprobar el estado actual de la pieza. Mediante esta comprobación, los operarios deben averiguar dónde se originó el fallo de la pieza, qué pasos del proceso ya se han realizado y cómo se debe proceder con el siguiente paso.Si, debido a un retrabajo, la pieza necesita ser sujetada o reposicionada, entonces se deberá repetir la verificación de la ubicación y el posicionamiento.
Asimismo, es probable que se produzcan algunos cambios en los recursos y equipos previamente establecidos para adaptarse a la pieza de trabajo. Esto puede ocurrir incluso cuando todas las operaciones de mecanizado de la producción se realizan en serie, ya que la modificación de una pieza puede ocasionar retrasos en las operaciones posteriores.
Por lo tanto, el costo de retrabajo no es simplemente el costo de volver a mecanizar la pieza. Lo que realmente importa es cuánto trabajo adicional agrega una operación de retrabajo a un proceso de producción que ya estaba en marcha.
2. ¿Por qué la reelaboración tiene un mayor impacto en los componentes grandes?
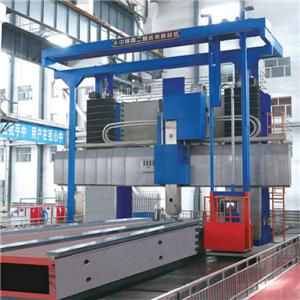
En el caso de componentes de gran tamaño, el impacto del retrabajo merece especial atención. Esto no significa que las piezas grandes tengan necesariamente más probabilidades de requerir retrabajo. Más bien, cuando se produce un retrabajo, es posible que ya se hayan invertido más recursos de producción en la pieza.
Los componentes de gran tamaño pueden requerir varias etapas de mecanizado antes de su finalización. Si un problema no se detecta en una etapa anterior y solo se descubre después de que ya se hayan completado varias operaciones, el tiempo de mecanizado y la planificación de la producción invertidos en esas operaciones previas ya se habrán comprometido.
Al mismo tiempo, el reprocesamiento de una pieza grande también puede requerir considerar el equipo, el soporte de la pieza y la disposición del operario. Si el reprocesamiento exige modificar las condiciones de mecanizado originales, podrían ser necesarios ajustes adicionales en la sujeción, el posicionamiento o el proceso.
Esto significa que el impacto real de un mismo problema de mecanizado puede ser bastante diferente entre una pieza con un proceso relativamente simple y un componente grande que ya ha pasado por múltiples etapas de mecanizado.
Por lo tanto, en el mecanizado de componentes grandes, el retrabajo debe considerarse en el contexto de todo el proceso de producción, en lugar de calcularse simplemente como el tiempo necesario para una operación de mecanizado adicional.
3. Cuanto más tarde se detecte un problema, mayor será el impacto potencial de la necesidad de rehacer el trabajo.
Otro factor que es fácil pasar por alto al considerar el costo de retrabajo es el momento en que se descubre el problema.
Si se detecta un problema relativamente pronto en el proceso de mecanizado, las operaciones posteriores que aún no se hayan realizado pueden ajustarse según la situación real.
Sin embargo, si ya se han realizado varias operaciones de mecanizado antes de que se descubra el problema, puede que sea necesario reconsiderar otros factores.
Por ejemplo, ¿se puede conservar el mecanizado ya realizado? ¿Es necesario ajustar las operaciones posteriores? ¿Es necesario reposicionar la pieza? ¿Es necesario modificar el programa de producción original?
Por eso, los procesos de mecanizado no deben basarse únicamente en la inspección final.
En el caso de componentes con procesos de mecanizado relativamente largos, confirmar el estado del mecanizado en las etapas adecuadas puede ayudar a los fabricantes a identificar problemas con antelación y evitar que estos se trasladen a operaciones posteriores.
No se trata simplemente de añadir más inspecciones. En cambio, los fabricantes deben determinar qué etapas conviene revisar con antelación, basándose en el proceso de mecanizado real, para poder identificar un problema antes de que se complete el mecanizado.
4. Reducción del riesgo de retrabajo mediante la planificación del mecanizado
La reducción del riesgo de retrabajo no puede basarse únicamente en la inspección posterior a la finalización del mecanizado.
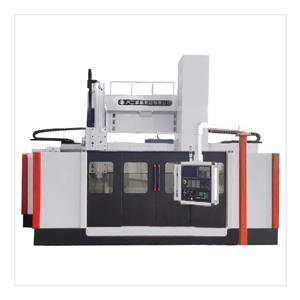
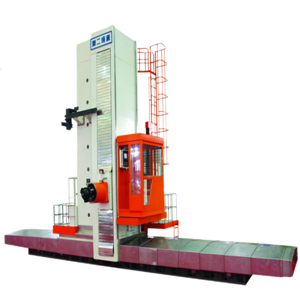
Antes de que comience el mecanizado, se deben aclarar lo mejor posible los requisitos de la pieza de trabajo, las principales áreas de mecanizado y la secuencia general del proceso. Equipos como unFresadora y mandrinadora CNCy, a continuación, se pueden seleccionar los métodos de mecanizado en función de estos requisitos.
Si las capacidades de mecanizado o el rango de trabajo del equipo no se ajustan a los requisitos reales de la pieza, es posible que se necesiten ajustes adicionales durante la producción.
Por lo tanto, al comprar equipos CNC como unFresadora y mandrinadora CNCLos fabricantes no deberían comparar las máquinas basándose únicamente en las especificaciones individuales.
Más importante aún, deberían considerar si la máquina se puede integrar adecuadamente en el proceso de producción real y si sus capacidades se ajustan a los requisitos de la pieza de trabajo y a la configuración del proceso.Esto es especialmente importante para componentes grandes.
Cuando los compradores pueden analizar los métodos de mecanizado, el flujo del proceso y las áreas susceptibles de ajuste, podrán detectar los problemas antes de que se agraven y requieran costosos retrabajos. Esto debe hacerse durante la etapa de selección del equipo, ya que resulta mucho más económico realizar los cambios en ese momento.
Este enfoque es más valioso para los fabricantes de piezas grandes y duraderas que una simple comparación directa de las especificaciones de diferentes máquinas.
Conclusión
El verdadero problema con el retrabajo de mecanizado no radica simplemente en el tiempo necesario para procesar una pieza nuevamente, sino en el costo adicional que un solo problema de mecanizado puede añadir a todo el proceso de producción.
En el caso de componentes de gran tamaño, el tiempo de mecanizado, la mano de obra y la planificación de la producción ya invertidos en operaciones previas pueden aumentar el impacto de las correcciones posteriores. Cuanto más tarde se detecte un problema, más pasos de mecanizado y procedimientos de producción deberán reconsiderarse.
Por lo tanto, al realizar el mecanizado de componentes de gran tamaño o planificar la adquisición de nuevos equipos CNC, los fabricantes pueden considerar el riesgo de retrabajo como parte de sus decisiones de mecanizado y selección de equipos. Analizar los requisitos de la pieza, el proceso de mecanizado y la compatibilidad del equipo puede ayudar a reducir el reprocesamiento innecesario.
Si está evaluando unFresadora y mandrinadora CNCPara el mecanizado de componentes de gran tamaño, póngase en contacto con nosotros e indíquenos las características de su pieza y sus requisitos de mecanizado.Dalian WajiPodemos colaborar con usted para analizar la configuración de equipos que mejor se adapte a sus necesidades de producción reales.