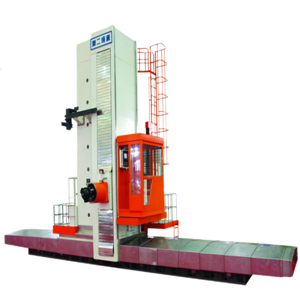
Cómo una fresadora y mandrinadora CNC de piso mejora la producción de piezas grandes (2)
Por qué la precisión del mandrinado es importante en componentes grandes.
En muchas piezas mecánicas de gran tamaño, los agujeros no son simplemente agujeros pasantes.
Podrían ser:
Orificios de cojinete
Orificios de montaje
agujeros del eje
Orificios de conexión
Orificios de localización de precisión
agujeros de gran diámetro
Estos agujeros suelen determinar directamente la calidad del ensamblaje final.
Por ejemplo, si los orificios de los cojinetes en la base de una máquina grande están desalineados, pueden surgir problemas de montaje al instalar cojinetes, ejes y otros componentes.
Por lo tanto, la operación de mandrinado en el mecanizado de piezas de trabajo grandes no es simplemente "mecanizar agujeros".
Lo que realmente importa es:
La ubicación, el tamaño, la coaxialidad y la relación del orificio con otras referencias de mecanizado.
Por eso, muchas grandes empresas manufactureras optan por integrar el fresado y el mandrinado en el mismo tipo de equipo.
Mediante el uso de un sistema de sujeción unificado, se pueden completar múltiples pasos clave de mecanizado dentro del mismo sistema de coordenadas de mecanizado.
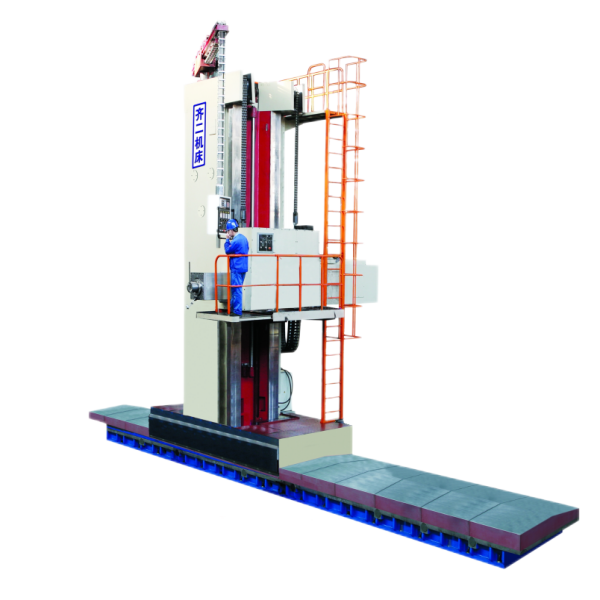
Combinación de fresado y mandrinado para la integración de procesos
El flujo de procesamiento tradicional puede ser:
Fresadora → Inspección → Transferencia de la pieza → Mandrinadora → Inspección → Fresado secundario
Mediante el uso de fresadoras y mandrinadoras de tipo plano, algunas piezas pueden procesarse utilizando un flujo de trabajo más centralizado:
Preparación de la pieza → Fresado desbastante → Fresado frontal → Taladrado → Mandrinado → Escariado → Acabado
Por supuesto, el proceso real aún debe determinarse en función de la estructura de la pieza, el material, el tamaño y los requisitos de precisión.
Sin embargo, el cambio fundamental en el flujo de procesamiento radica en:
Se pueden realizar más tareas de mecanizado utilizando el mismo punto de sujeción.
Para piezas de gran tamaño, este cambio suele ser más significativo que simplemente aumentar la velocidad del husillo.
Porque la eficiencia de la producción a gran escala no es solo:
Tiempo de corte
En cambio:
Tiempo total de producción = Preparación + Manipulación + Corte + Inspección + Retrabajo
Si el equipo puede reducir la preparación y la manipulación, entonces, incluso si la velocidad de corte individual no cambia significativamente, el ciclo de producción general aún puede mejorarse.
Alto par motor y corte estable para materiales pesados.
Las piezas industriales de gran tamaño no suelen ser piezas pequeñas de paredes delgadas.
Muchas aplicaciones requieren procesamiento:
Hierro fundido
Acero carbono
Acero aleado
Acero estructural
Otros metales de ingeniería
Los diferentes materiales producen diferentes resistencias al corte.
Sobre todo en la fase de desbaste, es necesario eliminar rápidamente una gran cantidad de material.
Esto requiere que el equipo tenga suficiente capacidad de husillo y estabilidad estructural.
ElFresadora y mandrinadora de pisoSistema de productos que destaca por su estructura de alta rigidez, husillo de alto par y capacidades de mecanizado multieje; algunos productos también admiten operaciones de mecanizado como taladrado, escariado, mandrinado, ranurado y fresado frontal.
En la producción real, el valor de un par alto no es para que el equipo parezca más fuerte, sino para que sea más adecuado para condiciones de corte pesadas.
Especialmente durante el mecanizado en bruto de piezas de gran tamaño, el equipo debe mantenerse estable bajo parámetros de corte razonables.
Si el equipo experimenta vibraciones significativas, esto puede provocar:
El desgaste de las herramientas aumenta
La calidad de la superficie disminuye
Los parámetros de corte deben reducirse.
Aumento del tiempo de producción
Aumento de los costes de utillaje
Por lo tanto, lo que realmente necesita el mecanizado pesado es:
Potencia + Par motor + Rigidez + Estabilidad
En lugar de perseguir un solo parámetro.